Vai al contenuto

Forare l'acciaio: velocità, pressione, lubrificante

Tre cose rovinano le punte nell'acciaio: troppa velocità, troppo poca pressione e niente lubrificante. Tutte e tre si correggono gratis, e nessuna riguarda la macchina — ma la macchina fissa i limiti, e le due cifre da controllare sono la velocità minima e la corsa della slitta.

Tre cose rovinano le punte nell’acciaio: troppa velocità, troppo poca pressione e niente lubrificante. Tutte e tre si correggono gratis, e nessuna riguarda la macchina — ma la macchina fissa i limiti, e le due cifre da controllare sono la velocità minima e la corsa della slitta.

Quale prodotto vi serve?

Forate piccoli diametri nel piatto
Un trapano a colonna da banco basta, purché scenda abbastanza in velocità.
Forate oltre i tredici millimetri
Serve coppia a bassa velocità: una macchina a pulegge con una gamma lenta vera, o un mandrino a cono morse.
Forate un pezzo che non potete spostare
Un trapano magnetico con frese a corona, non una punta elicoidale tenuta a mano.
Forate inox o acciaio temprato
Non decide più la macchina ma la punta e il lubrificante: cobalto, pressione continua, bassa velocità.

La scelta in base all’uso

Fori di assemblaggio

Fori per bulloneria su piatto o profilo. Velocità moderata, un po' di lubrificazione e un fine corsa di profondità per non forare anche il banco.

Grandi diametri

Oltre i sedici millimetri, il preforo o la fresa a corona battono la punta piena, che chiede una coppia che poche macchine d'officina hanno.

Maschiatura

La colonna serve da guida di squadratura, motore disinnestato o alla velocità più bassa. I maschi si rompono per fuori squadra, non per la forza.

Inox e acciai legati

Bassa velocità, pressione forte e continua. È il truciolo che si ferma a incrudire il materiale e a rendere impossibile finire il foro.

I criteri che contano davvero

La velocità PIÙ BASSA, non la più alta
La velocità utile scende al crescere del diametro. Una macchina la cui velocità minima resta alta non forerà mai bene i grandi diametri, qualunque potenza dichiari.
La corsa del mandrino
Decide lo spessore forabile in una sola passata. Una corsa corta obbliga a riprendere a metà foro, e la ripresa si vede.
L'eccentricità del mandrino
Il gioco si legge sul foro: imbocco ovalizzato, punta che vibra. È ciò che distingue più nettamente le macchine, e non migliora col tempo.
La tavola e il suo bloccaggio
Una tavola senza cave costringe a tenere il pezzo a mano: la causa più frequente di infortunio al trapano a colonna.

Quale criterio per quale uso

Che cosa forateVelocitàChe cosa serve
Acciaio dolce, piccolo diametroAltaPunta HSS comune, lubrificante leggero
Acciaio dolce, grande diametroBassaPreforo o fresa a corona, bloccaggio serio
InoxBassaPunta al cobalto, pressione continua, olio da taglio
Acciaio tempratoMolto bassaPunta rivestita o in metallo duro, macchina rigida

Gli errori da evitare

Forare troppo veloce
L'errore più comune e più costoso: a velocità eccessiva il tagliente si scalda, perde durezza e la punta è persa in pochi secondi.
Scambiare l'olio da taglio per un refrigerante
Un lubrificante da taglio agisce prima di tutto sull'attrito al tagliente. Per questo si applica prima e durante, non per bagnare il foro dopo.
Allentare la pressione
Sull'inox soprattutto, una punta che gira senza tagliare incrudisce la superficie: il fondo del foro finisce più duro di come era all'inizio.
Tenere il pezzo a mano
Una punta che si impunta trasforma uno sfrido di lamiera in una lama rotante. Bloccare non è una precauzione di comodità.

La scelta in base al profilo

L'officina domestica
Un trapano a colonna da banco a pulegge, la cui gamma bassa scenda abbastanza per i diametri medi, copre l'essenziale.
Il costruttore
Corsa del mandrino e rigidità pesano più della potenza dichiarata: sono loro a decidere la qualità del foro.
Il manutentore in campo
Trapano magnetico e frese a corona: l'unico modo di forare pulito un pezzo che non si può portare alla macchina.

Manutenzione e durata

Un trapano a colonna si consuma poco e si sregola molto. La maggior parte dei fori mal riusciti viene da una regolazione o da un'affilatura, non da un componente stanco.

  • Pulire il cono del mandrino e il mandrino stesso: un solo truciolo incastrato crea eccentricità.
  • Riaffilare o sostituire la punta appena il truciolo smette di uscire come due nastri regolari.
  • Controllare la perpendicolarità della tavola al mandrino dopo ogni urto.
  • Ingrassare cremagliera e colonna per evitare le rigature che finiscono per bloccare la regolazione.

Sicurezza

Il pericolo principale non è la punta: è il pezzo che comincia a girare con lei.

  • Bloccare sempre, anche per un foro da quattro millimetri in uno sfrido.
  • Niente guanti né maniche svolazzanti vicino a un mandrino in rotazione.
  • Togliere la chiave del mandrino prima di avviare, e rendere impossibile la dimenticanza con una chiave a molla.
  • Non togliere mai i trucioli con la mano: tagliano, e sono caldi.

Cosa consigliamo, e perché

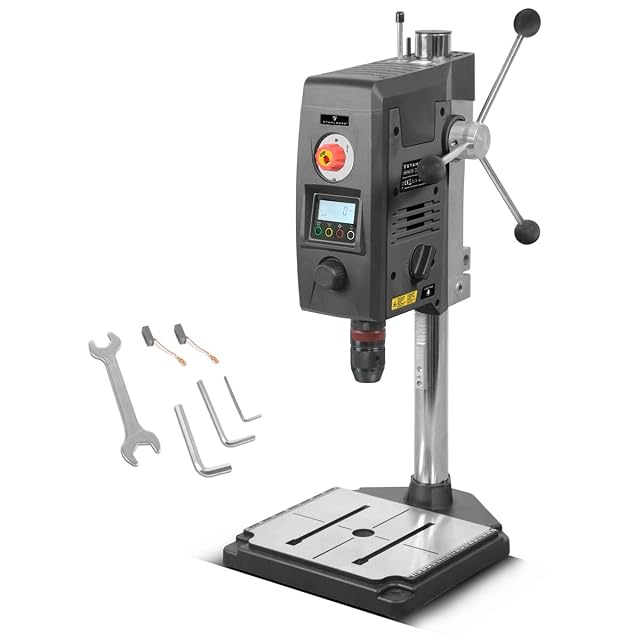
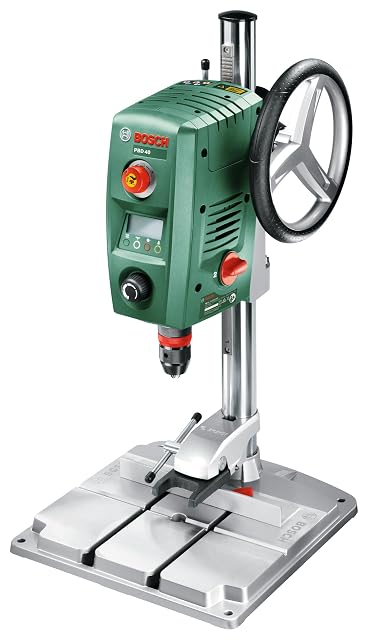
  1. Bosch PBD 40

    710 W · 13 mm nell'acciaio · 90 mm di corsa slitta · 250 €

    Novanta millimetri di corsa della slitta — quasi il doppio delle macchine d'ingresso, ed è la cifra che decide i fori profondi.

    Ideale per: Fori profondi nel materiale pieno, e per chi è stanco di riposizionare a metà discesa

    8,1/10

    ≈ 250 €

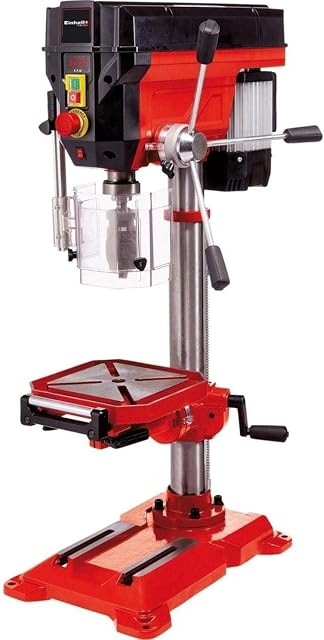
  2. Einhell TE-BD 750 E

    Motore a induzione da 750 W · tavola inclinabile e orientabile · 370 €

    Un motore a induzione e una tavola che si inclina e ruota — il trapano a colonna che si compra per smettere di pensarci.

    Ideale per: Un'officina dove il trapano a colonna gira tutti i giorni e il lavoro inclinato è di routine

    8,4/10

    ≈ 370 €

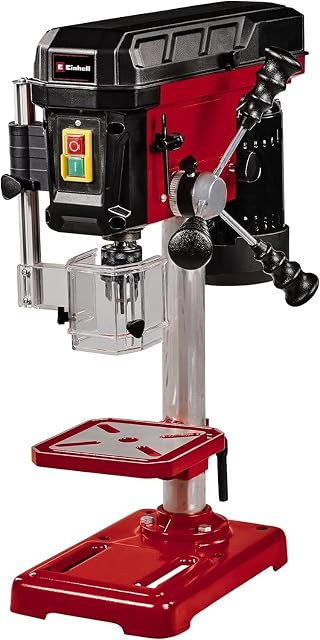
  3. Einhell TC-BD 450

    450 W · 600-2 650 giri in 5 gradini · profondità 50 mm · 115 €

    Una gamma di velocità pubblicata che parte da 600 giri — abbastanza bassa per le punte grosse nell'acciaio, cosa che molti trapani piccoli non sono.

    Ideale per: Forare l'acciaio con punte sopra gli 8 mm, dove la velocità conta più della potenza

    6,9/10

    ≈ 115 €

Le domande che ci si fa davvero

Che velocità per una punta da 13 mm nell'acciaio?

Circa 500-700 giri nell'acciaio dolce, e meno nell'inox. Il principio è che la velocità di taglio in periferia cresce col diametro, quindi una punta più grossa deve girare più lenta per tenere il filo sotto la temperatura alla quale perde durezza. Un trapano la cui regolazione più bassa è 1 000 giri non può forare grandi diametri nell'acciaio senza distruggere le punte.

Perché conta la corsa della slitta?

Perché fissa quanto in profondità si può forare senza riposizionare il pezzo — e riposizionare è esattamente quello che un trapano a colonna serve a evitare. Cinquanta millimetri coprono lamiera e tubolare; 90 mm coprono quasi tutta la barra piena. È la specifica che più schede omettono.

Bisogna sempre fare un preforo?

Oltre un certo diametro sì: l'anima della punta non taglia, schiaccia. Un preforo del diametro dell'anima riduce molto lo sforzo e migliora la centratura. Sotto, fa solo perdere tempo.

Punta HSS, al cobalto o in metallo duro?

L'HSS basta per l'acciaio dolce. Il cobalto comincia a giustificarsi su inox e acciai legati, dove il problema è il calore. Il metallo duro punta ai materiali duri ed esige una macchina rigida: su una colonna cedevole si scheggia.

Si può forare con il trapano a mano?

Per piccoli diametri e lavori di montaggio sì. Oltre, la difficoltà non è la potenza ma la squadratura e la reazione di coppia: lì diventano necessari il trapano a colonna o quello magnetico.

Perché la punta fischia e non avanza più?

Quasi sempre perché gira troppo veloce e non incide più: il tagliente si è scaldato, si è arrotondato e ormai striscia. Insistere non serve; si riaffila o si sostituisce, e si scende di giri.

Cosa usare se manca l'olio da taglio?

Un olio da taglio è preferibile, ma un comune olio minerale è meglio di niente sull'acciaio. Si evita l'acqua da sola, che non lubrifica, e non si lubrifica la ghisa, che si fora a secco.

Come forare senza deformare la lamiera?

Sostenendola su tutta la superficie — uno scarto di legno sotto — e riducendo la pressione all'uscita della punta. È all'uscita che la lamiera si solleva e si strappa, non in discesa.

Perché ciascuno, e per chi

Bosch PBD 40 · 250 €

Per : Fori profondi nel materiale pieno, e per chi è stanco di riposizionare a metà discesa

Punto di forza principale : 90 mm di corsa, contro i 50 mm delle macchine d'ingresso

Limite principale : 250 € per 710 W — si comprano la corsa e l'elettronica

Leggi la scheda completa →

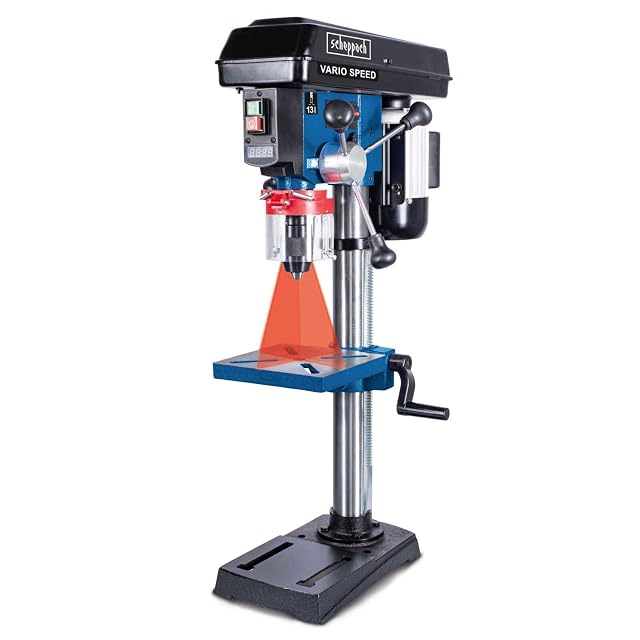
Scheppach DP19Vario · 230 €

Per : Lavoro su materiali diversi, dove la velocità cambia più volte in un'ora

Punto di forza principale : Regolazione continua della velocità — nessun cambio di cinghia, e qualunque velocità della gamma

Limite principale : 228 €, più del doppio delle macchine d'ingresso

Leggi la scheda completa →

Einhell TE-BD 750 E · 370 €

Per : Un'officina dove il trapano a colonna gira tutti i giorni e il lavoro inclinato è di routine

Punto di forza principale : Un motore a induzione: silenzioso, senza spazzole, e tiene i giri sotto carico

Limite principale : 370 € — il trapano a colonna più caro qui

Leggi la scheda completa →

Einhell TC-BD 450 · 115 €

Per : Forare l'acciaio con punte sopra gli 8 mm, dove la velocità conta più della potenza

Punto di forza principale : 600 giri di velocità minima, che è quello che vogliono le punte grosse nell'acciaio

Limite principale : 450 W è il trapano meno potente qui

Leggi la scheda completa →

Cosa compra ogni fascia di prezzo

Fascia d’ingresso

99 € – 115 €

2 modelli

Fascia media

230 € – 240 €

2 modelli

Fascia alta

250 € – 370 €

2 modelli

Cosa serve insieme

Materiali di consumo e protezioni della stessa sezione, al prezzo rilevato. Verificate la compatibilità con il modello scelto prima di ordinare: dipende dall’attacco e dal codice, che la scheda prodotto riporta.

Decidere in una riga

Come è costruita questa guida

I modelli presentati vengono dal catalogo di questo sito. Le caratteristiche sono quelle pubblicate dal produttore e sulla pagina prodotto Amazon; i prezzi sono quanto Keepa ha riportato alla data indicata sotto, ed entrambi si muovono. La classifica si basa sulle caratteristiche dichiarate, sull’equilibrio tra punti di forza e limiti annunciati, e sul prezzo. Nessun prodotto di questo sito è stato provato fisicamente, e nulla qui pretende il contrario.

Ultima verifica il

I prezzi citati in queste schede sono rilevazioni datate. Il prezzo attuale compare accanto a ciascun prodotto.

Lo strumento che usiamo noi stessi

Ha scelto la macchina? Adesso la compri al prezzo giusto.

Saldatrici e tagliatrici al plasma oscillano di cento euro o più nell'arco di un anno, e gli « sconti » più vistosi finiscono spesso a un prezzo a cui lo stesso modello si vendeva sei settimane prima. UniverTrack segue lo storico dei prezzi reali nei vari negozi, smaschera i ribassi finti e la avvisa quando è davvero il momento di comprare.

Storico dei prezzi realiAvvisi sul momento giustoAssistente all'acquisto
Provi gratis per 14 giorni →
Nessun vincolo · Disdetta in un clic · 5 lingue