Vai al contenuto

Gas di protezione: bombola, riduttore, portata

Il gas di protezione è la parte meno visibile di una saldatura e la più facile da sbagliare. Le tre cose che contano sono la miscela, la portata e il fatto che l'impianto perda o no — e l'ultima costa una bombola intera più spesso di qualunque altro errore.

Il gas di protezione è la parte meno visibile di una saldatura e la più facile da sbagliare. Le tre cose che contano sono la miscela, la portata e il fatto che l’impianto perda o no — e l’ultima costa una bombola intera più spesso di qualunque altro errore.

Quale prodotto vi serve?

Saldate acciaio in MIG
Una miscela argon-CO₂ è la via normale; la CO₂ pura penetra di più e spruzza di più.
Saldate inox in MIG
Una miscela specifica per inox, non quella per acciaio: la composizione del gas cambia la resistenza a corrosione del cordone.
Saldate in TIG
Argon puro nella quasi totalità dei casi. Le miscele per TIG esistono, per esigenze precise.
Saldate all'aperto
Nessun gas tiene nel vento. Va cambiato procedimento, non aumentata la portata.

La scelta in base all’uso

Lavoro corrente d'officina

Una bombola media, un riduttore a due manometri, e una portata regolata una volta per la torcia in uso.

Spostamenti frequenti

Una bombola piccola si trasporta, si ripone e si cambia in fretta; si svuota anche in fretta, il che rende ancora più conveniente il controllo delle perdite.

Saldatura di finitura

Su un cordone a vista la regolarità del gas si legge nel bagno. È lì che una perdita intermittente si vede prima di sentirla.

Passaggio acciaio / inox

Due gas, quindi due bombole o un lavaggio serio. Il residuo della miscela precedente ricompare nei primi centimetri di cordone.

I criteri che contano davvero

Riduttore o flussometro
Un manometro di pressione e un flussometro non misurano la stessa cosa. La portata utile si legge sul flussometro; la pressione residua, sul manometro di bombola.
La portata, regolata sull'ugello
La portata giusta dipende dal diametro dell'ugello e dalla ventilazione del locale. Più gas non protegge meglio: oltre un certo punto il flusso diventa turbolento e aspira aria ambiente.
Cauzione e proprietà della bombola
Noleggio, cauzione, acquisto: il costo reale del gas su più anni dipende da questa scelta molto più che dal prezzo della ricarica.
L'attacco e la sua guarnizione
Gli attacchi cambiano secondo il gas e il paese. Un adattatore improvvisato è la fonte di perdita più frequente e la meno ammessa.

Quale criterio per quale uso

Procedimento e metalloGas abitualeChe cosa cambia
MIG su acciaioMiscela argon-CO₂Compromesso tra penetrazione e pulizia
MIG su acciaio, penetrazioneCO₂ puraPenetra di più, spruzza di più
MIG su inoxMiscela specifica per inoxResistenza a corrosione del cordone
TIG, metalli comuniArgon puroBagno stabile, arco controllabile

Gli errori da evitare

Aumentare la portata quando il cordone è poroso
La porosità viene più spesso da una corrente d'aria, da un ugello sporco o da metallo sporco. Alzare la portata crea turbolenza e peggiora il problema.
Lasciare la bombola aperta tra una sessione e l'altra
Una perdita lenta svuota una bombola in pochi giorni senza il minimo rumore. Si chiude al rubinetto della bombola, non alla macchina.
Non controllare mai le perdite
Un po' di acqua saponata sugli attacchi, ogni tanto, costa qualche minuto e salva bombole intere.
Trasportare una bombola non ancorata
Una bombola che si ribalta può tranciare la valvola. È l'incidente più grave della postazione, e il più facile da evitare.

La scelta in base al profilo

L'utilizzatore occasionale
Bombola piccola, riduttore semplice e una verifica delle perdite a ogni ripresa dopo una lunga pausa.
L'officina regolare
Bombola di buon volume, flussometro e un carrello su cui resta ancorata in permanenza.
Chi alterna acciaio e inox
Due bombole invece di un lavaggio a ogni cambio: il tempo perso e gli inizi di cordone rovinati si sommano in fretta.

Manutenzione e durata

Un impianto gas si mantiene agli attacchi e all'ugello, mai dentro il riduttore. Un manometro che non torna a zero, una guarnizione screpolata o un ugello sporco spiegano quasi ogni anomalia di protezione.

  • Controllare gli attacchi con acqua saponata appena una bombola si svuota più in fretta del solito.
  • Sostituire un tubo indurito o screpolato senza attendere la perdita franca.
  • Pulire l'ugello e togliere gli spruzzi che disturbano il flusso.
  • Non ingrassare mai un attacco dell'ossigeno né un riduttore: grasso e ossigeno in pressione non si incontrano impunemente.

Sicurezza

Una bombola di gas in pressione è l'unico oggetto dell'officina che possa diventare un proiettile. Il gas in sé non è tossico in questi impieghi, ma sposta l'ossigeno in un locale chiuso.

  • Ancorare ogni bombola in verticale, anche durante il trasporto e durante il lavoro.
  • Non saldare mai a ridosso della bombola né lasciare che uno spruzzo la raggiunga.
  • Ventilare: un gas inerte che si accumula in un locale basso sostituisce l'aria senza alcun segnale.
  • Chiudere il rubinetto e scaricare il riduttore a fine sessione, non solo a fine giornata.

Cosa consigliamo, e perché

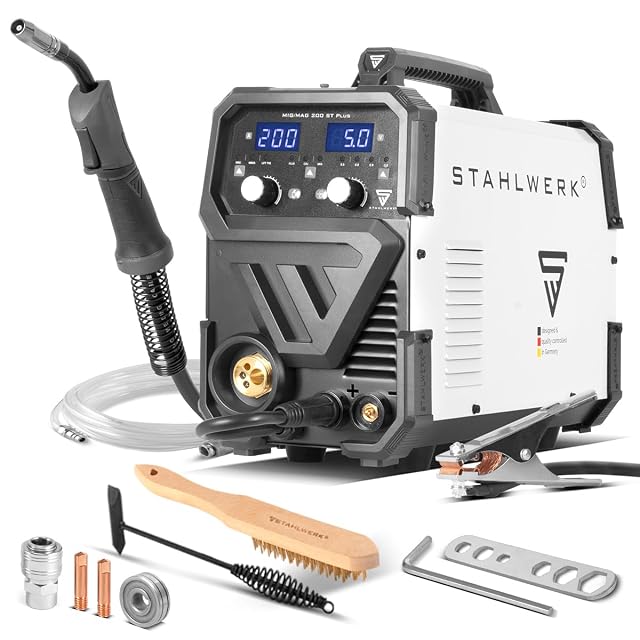
  1. STAHLWERK MIG/MAG 200 ST

    200 A · sinergico · con gas e senza gas · 330 €

    L'inverter sinergico da 200 A su cui finisce per fermarsi la maggior parte delle officine tedesche, e la macchina più economica qui con un'induttanza davvero regolabile.

    Ideale per: Una prima MIG seria che sarà ancora adeguata dopo due anni d'uso

    7,5/10

    ≈ 330 €

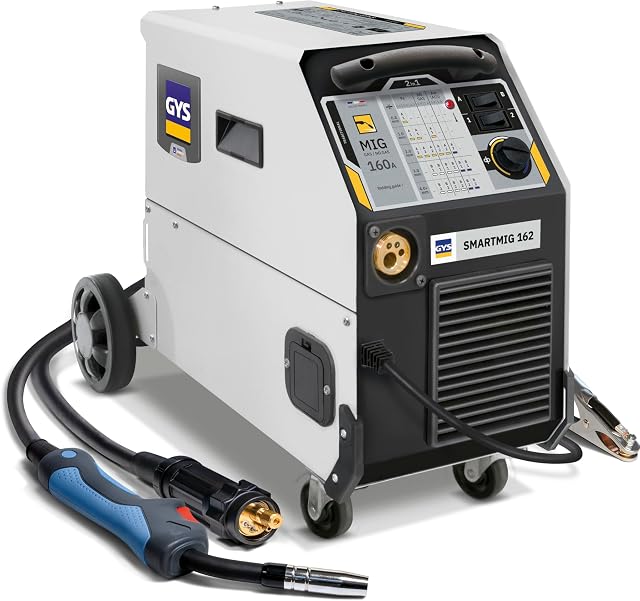
  2. GYS Smartmig 162

    160 A · 230 V monofase · attacco torcia Euro · 505 €

    Una macchina su carrello di costruzione francese con attacco Euro e un motore di traino da 40 W — comprata per la qualità del traino invece che per la corrente di copertina.

    Ideale per: Chi ha intenzione di tenere la macchina dieci anni e vuole consumabili standard

    8,1/10

    ≈ 505 €

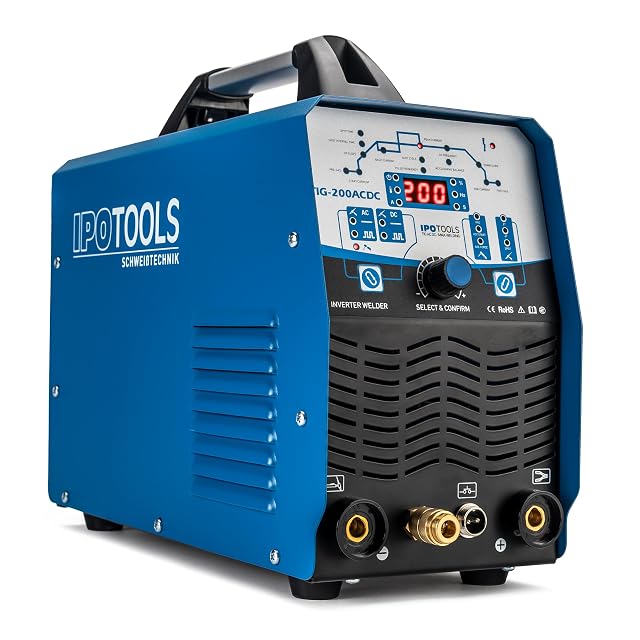
  3. IPOTOOLS TIG-200ACDC

    200 A CA/CC · frequenza in alternata 20-100 Hz · punti 0,01-9,99 s · 459 €

    La prima macchina di questa pagina che pubblica la sua gamma di frequenza in alternata e le frequenze di pulsazione — i controlli che l'alluminio chiede davvero.

    Ideale per: Lavoro sull'alluminio dove l'arco va guidato, non solo acceso

    7,8/10

    ≈ 460 €

Le domande che ci si fa davvero

Che portata devo regolare?

Circa 8-12 l/min in MIG con un ugello standard, spesso meno in TIG con una gas lens. Più non è meglio: oltre una certa portata la protezione diventa turbolenta e richiama aria, producendo una porosità identica a quella da gas insufficiente — ed è per questo che poi si alza ancora e si peggiora la situazione.

Come controllo le perdite?

Acqua saponata su ogni giunto, bombola aperta e torcia chiusa. Le bolle indicano una perdita. Ci vogliono due minuti ed è la differenza fra una bombola che dura mesi e una che si svuota in una notte. Lo faccia ogni volta che tocca un collegamento.

Si può usare CO₂ pura in MIG?

Sì sull'acciaio: penetra di più e costa meno, al prezzo di più spruzzi e di un cordone meno regolare. Molte macchine la accettano, purché si adatti la regolazione.

Cosa succede se il gas manca a metà cordone?

Il cordone diventa poroso e grigiastro, e il difetto si vede subito. È un difetto strutturale: la zona si smeriglia e si rifà, non si recupera ripassandoci sopra.

Noleggiare o comprare la bombola?

Il noleggio ha un canone ma garantisce il cambio; l'acquisto con cauzione toglie il canone ma a volte limita i punti di scambio. Il conto dipende dal consumo annuo, e si rifà dopo qualche anno.

Quanto dura una bombola?

Dipende dalla portata, dal diametro dell'ugello e soprattutto dal tempo reale di arco, molto più breve di quanto si immagini. Senza questi tre dati non si può dare un ordine di grandezza onesto.

Bisogna spurgare la linea dopo un cambio bombola?

Sì, brevemente: l'aria entrata nel tubo durante il cambio produce altrimenti qualche centimetro di cordone poroso. Bastano pochi secondi.

Il riduttore può ghiacciare?

Con CO₂ a portata elevata l'espansione raffredda molto e può comparire brina. È segno di portata alta; si riduce e si lascia risalire la temperatura invece di scaldare il riduttore.

Perché ciascuno, e per chi

STAHLWERK MIG/MAG 200 ST · 330 €

Per : Una prima MIG seria che sarà ancora adeguata dopo due anni d'uso

Punto di forza principale : Controllo sinergico: imposta il materiale e lo spessore, la macchina imposta la velocità del filo

Limite principale : Il fattore di servizio non è dichiarato con la sua temperatura nella scheda, quindi 200 A sono un tetto e non una cifra di lavoro

Leggi la scheda completa →

GYS Smartmig 162 · 505 €

Per : Chi ha intenzione di tenere la macchina dieci anni e vuole consumabili standard

Punto di forza principale : Connettore centrale Euro: torce, guaine e punte sono pezzi standard che si comprano ovunque

Limite principale : Costa circa il doppio degli inverter da 160 A, per la stessa corrente di copertina

Leggi la scheda completa →

IPOTOOLS TIG-200ACDC · 460 €

Per : Lavoro sull'alluminio dove l'arco va guidato, non solo acceso

Punto di forza principale : Frequenza in alternata regolabile da 20 a 100 Hz — è questo che concentra l'arco sull'alluminio

Limite principale : 459 € — il punto in cui una macchina TIG smette di essere un acquisto d'impulso

Leggi la scheda completa →

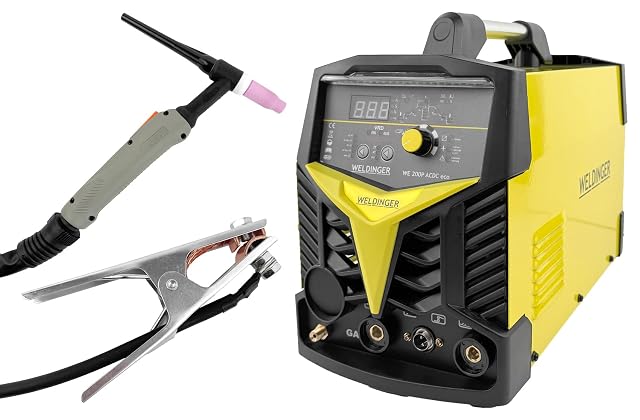
WELDINGER WE 200P ACDC eco · 460 €

Per : Inox e alluminio sottili, e chiunque debba portare la macchina su per una scala

Punto di forza principale : Un limite inferiore pubblicato di 10 A — la cifra che decide che cosa si riesce a fare sull'inox sottile come un foglio

Limite principale : Il « fattore di servizio alto » è dichiarato senza un numero, ed è l'unico punto in cui la scheda si fa vaga

Leggi la scheda completa →

Cosa compra ogni fascia di prezzo

Cosa serve insieme

Materiali di consumo e protezioni della stessa sezione, al prezzo rilevato. Verificate la compatibilità con il modello scelto prima di ordinare: dipende dall’attacco e dal codice, che la scheda prodotto riporta.

Decidere in una riga

Confronti utili

I confronti diretti già pubblicati fra due modelli di questa guida o di questa sezione.

Come è costruita questa guida

I modelli presentati vengono dal catalogo di questo sito. Le caratteristiche sono quelle pubblicate dal produttore e sulla pagina prodotto Amazon; i prezzi sono quanto Keepa ha riportato alla data indicata sotto, ed entrambi si muovono. La classifica si basa sulle caratteristiche dichiarate, sull’equilibrio tra punti di forza e limiti annunciati, e sul prezzo. Nessun prodotto di questo sito è stato provato fisicamente, e nulla qui pretende il contrario.

Ultima verifica il

I prezzi citati in queste schede sono rilevazioni datate. Il prezzo attuale compare accanto a ciascun prodotto.

Lo strumento che usiamo noi stessi

Ha scelto la macchina? Adesso la compri al prezzo giusto.

Saldatrici e tagliatrici al plasma oscillano di cento euro o più nell'arco di un anno, e gli « sconti » più vistosi finiscono spesso a un prezzo a cui lo stesso modello si vendeva sei settimane prima. UniverTrack segue lo storico dei prezzi reali nei vari negozi, smaschera i ribassi finti e la avvisa quando è davvero il momento di comprare.

Storico dei prezzi realiAvvisi sul momento giustoAssistente all'acquisto
Provi gratis per 14 giorni →
Nessun vincolo · Disdetta in un clic · 5 lingue